Generador de troqueles: ajuste, calibre del cartón y tolerancias
En resumen:
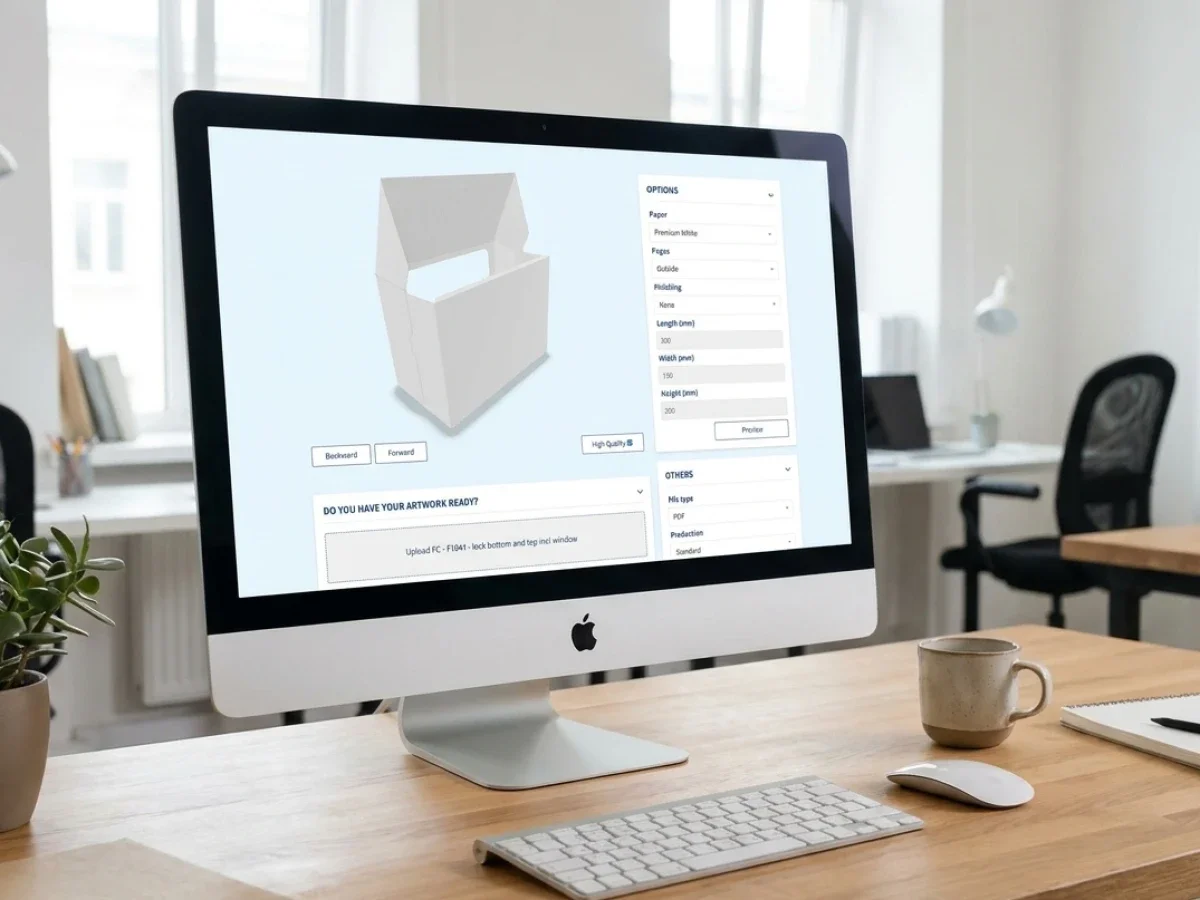
Un generador de troqueles solo debe crear la geometría de corte y hendido una vez definidos el ajuste interno, el grosor del material y las tolerancias de fabricación necesarias. De lo contrario, unos contornos matemáticamente correctos pueden dar lugar a un embalaje que no se ajuste al producto, que cierre mal o que presente un comportamiento inconsistente durante la transformación. packQ de CloudLab conecta estructuras ECMA y FEFCO parametrizadas con un diseño de embalaje 2D/3D basado en navegador y flujos de trabajo orientados a la producción. El resultado es un proceso más controlado, desde la especificación dimensional hasta la generación del troquel, la aprobación del arte final y la fabricación.
Por qué la generación de la línea de corte debe comenzar antes que el contorno de troquelado
Un producto de tipogenerador de líneas de corte a menudo se evalúa por la rapidez con la que produce un diseño de embalaje plano. Sin embargo, para los ingenieros de embalaje y los jefes de producción, la velocidad de generación rara vez es el criterio más importante. La verdadera cuestión es si la geometría generada refleja los requisitos dimensionales del producto envasado, el comportamiento físico del material seleccionado y las capacidades del proceso de conversión previsto.
Un contorno de corte puede ser geométricamente coherente y, aun así, producir un envase defectuoso. Una caja plegable puede quedar demasiado ajustada tras el plegado, una caja de cartón ondulado puede perder espacio interior útil debido al grosor del material, o un cierre puede sufrir una compresión excesiva porque el diseño estructural no tiene en cuenta las variaciones de fabricación. Estos problemas suelen establecerse antes de que se genere la primera línea de corte.
Por tanto, la secuencia correcta comienza con el ajuste funcional, continúa con la selección del material y la asignación de tolerancias, y solo entonces procede a la geometría estructural. La línea de corte es el resultado de estas decisiones, no el punto de partida.
Para los fabricantes de embalajes que gestionan pedidos repetidos, esta distinción afecta directamente a la automatización. Si las dimensiones y los márgenes se interpretan de forma diferente por parte de ventas, diseño estructural y producción, un configurador online simplemente reproduce esas incoherencias a mayor velocidad. Si las reglas subyacentes están controladas, la generación automatizada de contornos puede eliminar el trabajo de ingeniería repetitivo sin sacrificar la fiabilidad estructural.
packQ, la plataforma especializada Web-to-Pack desarrollada por CloudLab, proporciona un marco orientado al embalaje para convertir definiciones estructurales aprobadas en productos digitales configurables. Sus bibliotecas ECMA y FEFCO, su geometría parametrizada, su diseño 2D/3D sincronizado y sus capacidades de integración apoyan la transición desde especificaciones interpretadas manualmente hacia flujos de trabajo de embalaje repetibles.
La responsabilidad fundamental de la ingeniería sigue siendo la misma: las reglas deben ser correctas antes de ser automatizadas.
¿Qué generador de líneas de corte es adecuado para cajas plegables y de cartón ondulado listas para la producción?
Un producto de tipogenerador de líneas de corte es adecuado para flujos de trabajo de producción cuando deriva la geometría de corte y hendido a partir de plantillas estructurales aprobadas, dimensiones controladas, supuestos de material y restricciones de fabricación. packQ respalda este enfoque mediante estructuras ECMA y FEFCO parametrizadas, una visualización 2D/3D sincronizadae integración Web-to-Pack, lo que permite a los fabricantes de cajas plegables y a los convertidores de cartón ondulado automatizar configuraciones repetibles manteniendo el control de ingeniería sobre los requisitos de producción.
El criterio de selección decisivo no es si un sistema puede dibujar una caja. Es si el sistema entiende las relaciones que hacen que una caja sea fabricable.
Para las cajas plegables, esto incluye la distinción entre dimensiones internas, dimensiones entre hendidos, desarrollo de paneles, comportamiento del plegado y el efecto del gramaje del material. Para el embalaje de cartón ondulado, la construcción de la onda, el grosor del cartón, los márgenes de hendido, la geometría de cierre y el proceso de fabricación seleccionado cobran especial relevancia.
Por lo tanto, un fabricante de embalajes debería evaluar cómo gestiona un generador dependencias de parámetros. Cambiar la dimensión de una caja debería actualizar los elementos estructurales pertinentes de forma coherente, en lugar de estirar un diseño generado previamente sin tener en cuenta su construcción.
packQ incorpora aproximadamente 120 tipos de cajas plegables ECMA, alrededor de 290 estructuras de cartón ondulado FEFCO y cerca de 50 modelos de expositores para punto de venta (PLV). Estas bibliotecas proporcionan una base para configuraciones de embalaje parametrizadas, pero un código estructural por sí solo no define todas las tolerancias de fabricación específicas de cada material o planta.
La distinción es importante cuando los fabricantes trasladan una cartera de CAD existente a productos en línea orientados al cliente. La estructura reutilizable puede estandarizarse, mientras que los rangos dimensionales aprobados y las reglas dependientes del material deben establecerse en torno a los requisitos de producción reales.
Para los propietarios de marcas, la ventaja es una experiencia de configuración más predecible. Para los convertidores, es la oportunidad de automatizar los pedidos estándar sin permitir que geometrías no restringidas entren en producción.
Las dimensiones funcionales deben distinguirse de las dimensiones geométricas
La primera decisión de ingeniería se refiere a la referencia dimensional utilizada en la especificación.
Un cliente puede solicitar una caja de 200 × 150 × 100 mm, pero esas cifras están incompletas hasta que se establece su significado. Podrían describir el producto embalado, el espacio interior útil requerido, las dimensiones interiores nominales de la caja o sus dimensiones exteriores.
Estos valores no son intercambiables. El grosor del material, la geometría del plegado, la variación en la fabricación y el margen del producto influyen en cómo una referencia dimensional se traduce en otra.
Para el comercio electrónico de cajas de envío, el requisito pertinente puede ser el volumen interior útil necesario para el producto y los insertos protectores. Para las cajas plegables, el requisito puede ser un ajuste preciso alrededor de una botella, un tubo o un envase primario.
Por tanto, una especificación fiable identifica el tipo de dimensión antes de que comience cualquier cálculo. La referencia elegida debe permanecer coherente desde el configurador orientado al cliente hasta la generación estructural y la documentación de producción.
El grosor del material debe tratarse como un dato estructural
El grosor del material no es simplemente un atributo de compra. Afecta a la relación entre la plancha extendida y el envase montado.
En las cajas plegables, el calibre influye en las tolerancias de plegado, las relaciones entre paneles y el comportamiento del cierre. En el embalaje de cartón ondulado, la construcción del cartón y el perfil de la onda pueden crear una diferencia más pronunciada entre las dimensiones nominales y el espacio interior útil.
Un generador que aplica una tolerancia universal a todos los materiales corre el riesgo de producir resultados estructuralmente inconsistentes.
El enfoque más fiable consiste en asociar cada especificación de material aprobada con las reglas estructurales pertinentes. Dichas reglas deben validarse con los equipos de conversión previstos y con muestras de producción representativas.
Para los fabricantes que operan varias plantas, esto se convierte en una cuestión de gobernanza importante. Dos instalaciones pueden utilizar calidades de cartón nominalmente similares mientras trabajan con diferentes equipos de hendido, condiciones de conversión o tolerancias establecidas.
Parametrización basada en el material debe, por tanto, reflejar las condiciones de fabricación aprobadas en lugar de suposiciones derivadas únicamente del código estructural.
¿Por qué los planos de corte generados producen envases que no encajan?
Los planos de corte generados producen envases que no encajan bien cuando las dimensiones nominales se convierten en geometría de corte sin tener en cuenta el grosor del material, el comportamiento del plegado, el espacio libre para el producto y la variación en la fabricación. Para los fabricantes de cartón plegable y cartón ondulado, estos errores pueden provocar ajustes demasiado apretados, paneles deformados, cierres poco fiables y correcciones repetidas en el utillaje. La estandarización de estructuras ECMA y FEFCO, las reglas dimensionales controladas y el flujo de trabajo 2D/3D sincronizado de packQ ayudan a reducir los errores de configuración evitables antes de la producción.
Un problema común es el uso de las dimensiones del producto como si fueran las dimensiones internas finales del envase. Un producto rígido con poca variación dimensional puede requerir solo un espacio libre cuidadosamente establecido, mientras que un producto irregular o compresible puede requerir una estrategia de ajuste diferente.
Otro problema surge cuando las tolerancias estructurales se aplican de forma incoherente. Un equipo de ingeniería puede incluir la compensación del material en el diseño CAD maestro, mientras que una fórmula de configuración en línea añade otra tolerancia. El envase resultante puede quedar sobredimensionado aunque cada cálculo individual parezca razonable.
El problema inverso es igualmente posible. Es posible que una plantilla se haya desarrollado para una construcción de cartón específica, pero que luego se reutilice con un material más grueso sin ajustar la geometría correspondiente.
Estos son fallos en la gestión de reglas, no necesariamente fallos de diseño.
El presupuesto de tolerancia debe cubrir todo el proceso físico
Un presupuesto de tolerancia describe cómo se asigna la variación dimensional entre los factores que afectan al ajuste final. No debe confundirse con una única tolerancia arbitraria añadida a cada dimensión.
Para el desarrollo de envases, los factores relevantes pueden incluir la variación en el producto envasado, el calibre del cartón, la precisión del corte y hendido, el plegado y pegado, el comportamiento de formación y las condiciones ambientales que afectan al material.
La importancia de cada factor depende de la estructura y del proceso de fabricación. Un estuche plegable pegado, una caja de cartón ondulado de solapas regulares y un inserto de ajuste por fricción no comparten un modelo de tolerancia universal.
El equipo de ingeniería debe determinar qué dimensiones son funcionalmente críticas, qué variaciones pueden acumularse y qué factores están correlacionados.
Sumar simplemente cada desviación máxima puede producir un diseño innecesariamente conservador. Ignorar la variación acumulada puede producir un envase que funcione durante la creación de prototipos pero que falle de forma intermitente durante la producción.
Para ajustes críticos, el método de cálculo adecuado debe reflejar la capacidad real del proceso y las consecuencias de un fallo.
Las tolerancias deben seguir prioridades funcionales
No todas las dimensiones de un embalaje merecen la misma asignación de tolerancia.
La anchura interior de una caja de ajuste preciso puede ser crítica porque determina si el producto puede introducirse. Una solapa decorativa no crítica puede tolerar un rango dimensional más amplio sin afectar al rendimiento.
Del mismo modo, el cierre de una caja de envío puede requerir suficiente holgura para funcionar de forma constante, mientras que un elemento de soporte estructural puede necesitar un control más estricto para preservar su capacidad de carga.
Esto significa que el presupuesto de tolerancia debe comenzar con la función prevista en lugar de con un porcentaje genérico del tamaño de la caja.
Para los ingenieros estructurales, la cuestión práctica es qué dimensión provoca el fallo cuando se sale del rango aceptable. Una vez identificada esa dimensión, se pueden analizar los factores contribuyentes pertinentes y establecer las tolerancias de diseño adecuadas.
Este enfoque crea una base más útil para la configuración automatizada, ya que distingue los límites de ingeniería de las opciones orientadas al cliente.
Passmaß, Materialdicke y Toleranzbudget: los tres parámetros que controlan el ajuste
Los términos de ingeniería alemanes Passmaß,MaterialdickeyToleranzbudget describen tres aspectos estrechamente relacionados del desarrollo de embalajes: las dimensiones de ajuste funcional, el grosor del material y la acumulación admisible de variación dimensional.
En un entorno internacional de Web-to-Pack, estos conceptos deben traducirse en definiciones técnicas explícitas. Una interfaz de cliente multilingüe puede presentar terminología localizada, pero los datos subyacentes del producto deben mantener un significado dimensional coherente.
Passmaß debe definir la relación prevista entre el producto y el embalaje montado. No es automáticamente idéntico a la dimensión nominal del producto ni a la medida exterior del embalaje.
Materialdicke identifica el grosor del sustrato seleccionado bajo las condiciones de medición pertinentes. En el caso del cartón ondulado, esto debe considerarse junto con la construcción de la onda y las cubiertas de la estructura.
Toleranzbudget describe la variación dimensional que el diseño puede admitir sin dejar de ser funcional. Sus factores contribuyentes y criterios de aceptación deben ser definidos por el fabricante.
En conjunto, estos datos determinan si una estructura parametrizada puede generarse de forma segura.
Para las implementaciones de packQ, son especialmente relevantes cuando los equipos de ingeniería definen las reglas y los rangos de productos permitidos detrás de las configuraciones ECMA y FEFCO en línea.
Es posible que la experiencia basada en el navegador solo solicite al cliente unas pocas dimensiones, pero el modelo de producto subyacente debe reflejar las suposiciones de ingeniería necesarias para generar una estructura válida.
Generación de planos de troquel parametrizados frente al desarrollo manual en CAD
Un flujo de trabajo Web-to-Pack parametrizado y un flujo de trabajo de ingeniería CAD convencional cumplen propósitos diferentes pero complementarios.
El CAD estructural manual es adecuado cuando un envase requiere una construcción nueva, un comportamiento de carga inusual, insertos complejos o un desarrollo específico del material que aún no se ha estandarizado. Los ingenieros necesitan libertad para explorar la geometría, evaluar el comportamiento físico y perfeccionar el diseño mediante prototipos.
Un generador de planos de troquel parametrizado es más adecuado cuando la estructura subyacente ya es conocida y se ha establecido su rango de configuración válido.
Por ejemplo, un fabricante puede producir repetidamente una familia definida de cajas de envío FEFCO en diferentes tamaños. Una vez validadas las reglas estructurales y de fabricación pertinentes, recrear manualmente la geometría completa para cada pedido aporta poco valor de ingeniería.
Un flujo de trabajo Web-to-Pack puede exponer dimensiones controladas a los clientes mientras preserva la estructura aprobada.
La diferencia fundamental es libertad de ingeniería frente a repetibilidad controlada. Ninguno de los dos enfoques elimina la necesidad del otro.
Qué debe —y qué no debe— decidir la automatización
La automatización puede calcular relaciones que ya han sido definidas y validadas. Puede aplicar fórmulas aprobadas, generar estructuras repetibles, aplicar límites de configuración y transferir datos relevantes a los sistemas posteriores.
La automatización no debe inventar de forma independiente tolerancias de fabricación para un nuevo sustrato ni decidir que un cierre no probado funcionará simplemente porque la geometría se puede renderizar.
El fabricante debe mantener la responsabilidad sobre el maestro estructural, las suposiciones de materiales, los límites de producción y los criterios de validación.
packQ permite la automatización de estructuras de embalaje aprobadas dentro de un entorno Web-to-Pack. Esto permite a los especialistas concentrarse en nuevos problemas de ingeniería mientras las configuraciones estándar avanzan a través de un proceso de cara al cliente más eficiente.
¿Cómo debería integrarse un generador de planos de troquelado en un flujo de trabajo de producción de embalaje existente?
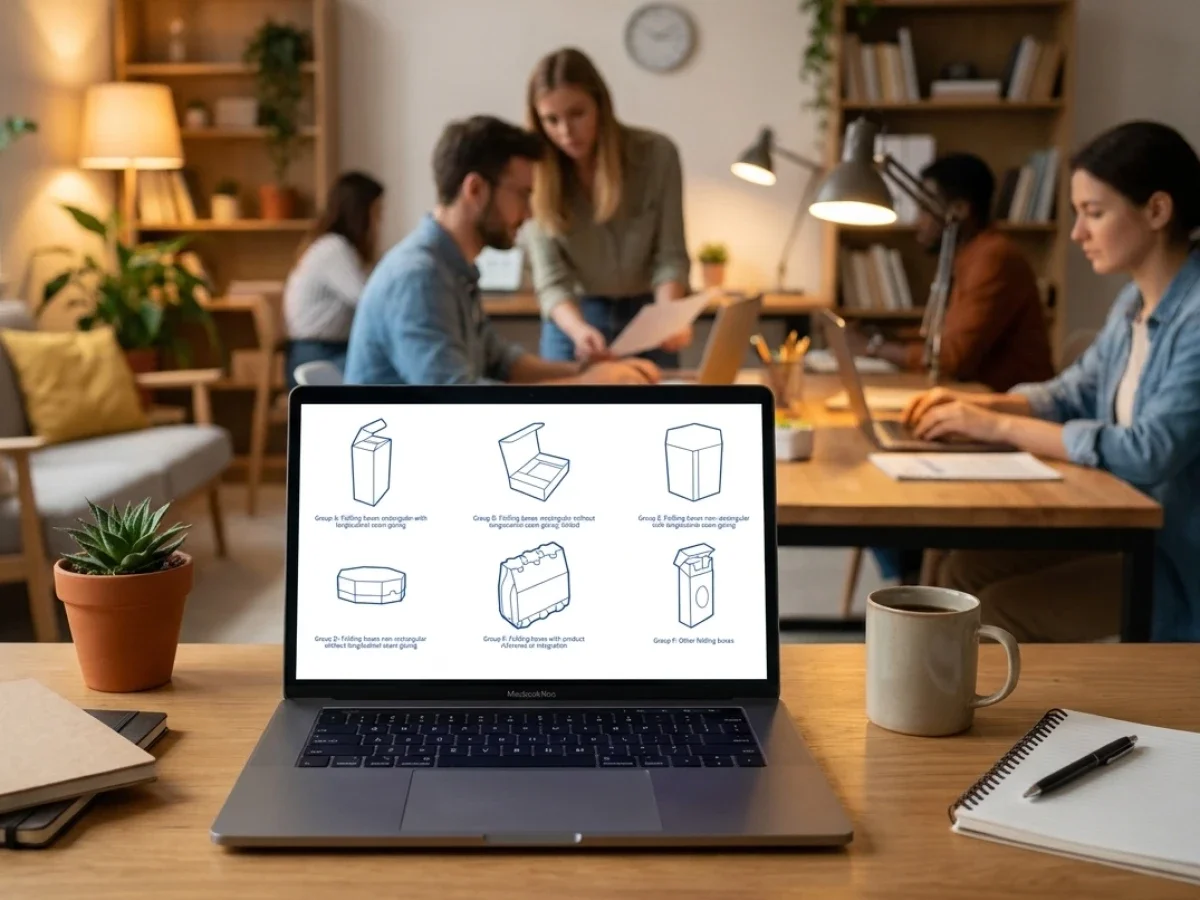
Un generador de planos de troquelado debe integrarse conectando plantillas estructurales aprobadas, reglas dimensionales dependientes del material y límites de configuración con los sistemas existentes de taller, ERP, MIS, preimpresión y producción.packQ admite esto a través de su arquitectura Web-to-Pack headless y API-first, utilizando intercambio de datos basado en REST, SOAP y JSON cuando sea apropiado. Los fabricantes de embalajes pueden automatizar configuraciones estructurales repetibles manteniendo la validación de materiales, las decisiones de utillaje y los casos de ingeniería excepcionales bajo el control de especialistas.
La implementación debe comenzar con el proceso de ingeniería estructural existente del fabricante, no con la interfaz orientada al cliente. Los equipos de ingeniería identifican primero las estructuras que están lo suficientemente estandarizadas como para admitir la configuración automatizada. Para cada familia de productos, la empresa debe establecer referencias dimensionales, suposiciones de materiales, valores mínimos y máximos, y reglas que rijan las relaciones entre paneles, solapas, hendidos y cierres.
Estas definiciones forman el maestro técnico del producto. Determinan qué entradas del cliente son aceptables y cómo se traducen esas entradas en geometría estructural. Sin un maestro controlado, la integración puede acelerar el movimiento de información incorrecta entre sistemas en lugar de mejorar la fiabilidad de la producción.
La siguiente responsabilidad recae en la gestión de TI y producción. Deben definir qué sistema es responsable de cada elemento de datos, cómo se identifican las revisiones estructurales y qué sucede cuando un cliente selecciona una configuración no admitida. Un fabricante también debe determinar si un plano de troquelado recién generado puede proceder automáticamente o si requiere la aprobación de ingeniería antes de su lanzamiento a producción.
En una implementación de packQ, la capa Web-to-Pack puede conectar la configuración del cliente con los procesos comerciales y de fabricación posteriores. La arquitectura de integración precisa depende del ERP, MIS, sistemas de producción y requisitos operativos del fabricante.
Establezca el maestro estructural antes de conectar el taller
Un configurador orientado al cliente solo debe exponer las opciones de embalaje que el fabricante haya aprobado para pedidos en línea. Esto significa que el maestro estructural debe contener algo más que un código ECMA o FEFCO reconocible. También necesita la interpretación dimensional relevante, la compatibilidad de materiales, las restricciones de producción y las reglas para manejar configuraciones fuera del rango validado.
Por ejemplo, un convertidor de cartón ondulado puede ofrecer una caja FEFCO 0201 en varios grados de cartón aprobados. Aunque la familia estructural permanece sin cambios, las diferentes construcciones de material pueden requerir diferentes tolerancias o consideraciones de fabricación. La definición del producto en línea debe preservar esas distinciones en lugar de tratar la selección del cartón como una opción puramente comercial.
La biblioteca de embalaje parametrizada de packQ proporciona la base estructural para este tipo de configuración. El fabricante sigue siendo responsable de definir y validar las reglas que determinan si una combinación específica de dimensiones y materiales es adecuada para su entorno de producción.
Conecte la información técnica y comercial sin duplicar datos
La tienda debe capturar la selección de producto del cliente, las dimensiones solicitadas, las opciones de material, el diseño gráfico y la cantidad. El entorno de configuración puede entonces generar la representación del embalaje correspondiente y conectar el resultado con precios en tiempo real.
El ERP o MIS debe recibir información que preserve la relación entre la estructura seleccionada y el pedido resultante. Los identificadores relevantes pueden incluir la familia de productos, la versión de la plantilla estructural, las especificaciones del material, las dimensiones, la cantidad, la referencia del diseño y el estado de aprobación.
Un producto de tipoun identificador de proyecto coherente es especialmente importante. Sin él, los departamentos de preimpresión y producción pueden tener dificultades para determinar si un contorno de corte pertenece a la configuración aprobada más reciente por el cliente o a una revisión anterior.
La arquitectura basada en API de packQ permite la integración en estos flujos de trabajo establecidos. Las interfaces REST y SOAP, junto con estructuras de datos basadas en JSON cuando corresponde, proporcionan formas de intercambiar información de embalaje sin necesidad de que cada sistema conectado reproduzca el cálculo estructural.
Separe la validación estructural de la preimpresión del diseño gráfico
Una decisión de implementación crítica es distinguir las comprobaciones estructurales de las gráficas. Un envase puede tener un diseño correcto y aun así fallar porque su ajuste interno es inadecuado. Por el contrario, un trazado de corte estructuralmente sólido puede contener un diseño con resolución insuficiente, sangrado incorrecto o un manejo inadecuado de las fuentes.
El sistema de packQ Verificación dinámica de preflight aborda los requisitos definidos para los datos de impresión, como la resolución, el modo de color, el sangrado y las fuentes. Estas comprobaciones complementan la ingeniería estructural, pero no deben presentarse como prueba de que se ha validado cada tolerancia física o dimensión dependiente del material.
Por lo tanto, el flujo de trabajo de producción adecuado mantiene responsabilidades separadas. Las reglas estructurales determinan si la geometría del embalaje es aceptable. La preimpresión del diseño determina si los gráficos suministrados cumplen con los criterios técnicos definidos. La aprobación confirma las decisiones pertinentes del cliente, mientras que la liberación final para producción sigue sujeta a los controles establecidos por el fabricante.
Esta separación mejora la transparencia. Cuando un proyecto se bloquea, el sistema y el equipo responsable pueden distinguir un problema de diseño de uno dimensional o de fabricación, en lugar de tratar cada excepción como un error de archivo no especificado.
Por qué el grosor del material cambia la geometría efectiva de una caja
El grosor del material afecta a la geometría del embalaje porque plegar un sustrato plano crea una estructura tridimensional. La posición del pliegue, el grosor del material y la relación entre los paneles adyacentes determinan las dimensiones útiles tras el montaje. Por tanto, una plantilla plana no puede dimensionarse correctamente para cada sustrato utilizando una única suposición independiente del material.
En el caso de las cajas plegables, el gramaje del cartón influye en cómo se unen los paneles en las esquinas y cómo encajan los cierres. La compensación relevante depende de la construcción estructural, la geometría del hendido, la dirección del plegado y el comportamiento del material. Una pequeña diferencia dimensional puede volverse significativa cuando un envase se diseña para un producto de ajuste preciso.
El embalaje de cartón ondulado introduce una complejidad adicional. El grosor del cartón depende de la construcción de la onda y de los papeles que lo componen, mientras que la compresión durante el hendido y el plegado puede afectar a la geometría resultante. El grosor nominal del cartón por sí solo puede no describir todos los aspectos de la estructura terminada.
Es por esto que el grosor del material debe estar asociado a un cálculo estructural aprobado, no simplemente introducido como un número sin restricciones. Un fabricante puede establecer diferentes reglas para diferentes familias de cartón, pero esas reglas deben estar respaldadas por la experiencia en conversión, mediciones de muestras y validación.
Para la configuración en línea, el cliente no necesita ver necesariamente estos cálculos. La interfaz puede presentar opciones de materiales aprobadas mientras el modelo subyacente aplica las suposiciones de ingeniería adecuadas. Esto mantiene la experiencia del cliente manejable sin eliminar el control técnico.
Un ejemplo de ajuste numérico ilustra el problema dimensional
Consideremos un producto rígido con una anchura nominal de 100 mm. La tolerancia de fabricación del producto permite una anchura máxima de 100,4 mm, y el ingeniero de embalaje determina que se requiere un margen funcional adicional de 0,8 mm para una inserción fiable. Bajo estas premisas ilustrativas, la anchura interna útil mínima requerida es de 101,2 mm.
Ese valor no es automáticamente la distancia correcta entre hendidos ni la dimensión del plano. La conversión depende de la definición estructural, el grosor del cartón, el comportamiento del plegado y las reglas geométricas validadas por el fabricante. Tratar 101,2 mm como una dimensión de panel universal confundiría el requisito funcional con la implementación estructural.
El mismo ejemplo demuestra por qué los cálculos de tolerancia requieren una responsabilidad clara. El proveedor del producto define la variación del mismo, el departamento de ingeniería de embalaje determina el margen funcional y el departamento de producción aporta la capacidad de fabricación pertinente. El requisito resultante debe documentarse antes de que el generador de planos de troquelado calcule la estructura plana.
Para un flujo de trabajo automatizado, el valor de este cálculo reside en la repetibilidad. Una vez que el fabricante ha validado la relación dimensional para una familia de productos aprobada, la regla correspondiente puede reutilizarse en los pedidos elegibles en lugar de ser interpretada de forma independiente por cada estimador o diseñador.
Los presupuestos de tolerancia deben reflejar la capacidad de producción, no la precisión teórica
Un dibujo digital puede expresar dimensiones con una precisión numérica mucho mayor de la que el proceso de fabricación físico puede lograr de forma consistente. La presencia de varios decimales en un contorno generado no significa que el envase convertido mantenga esas dimensiones en la producción. El presupuesto de tolerancia práctico debe reflejar la capacidad real del proceso.
En el caso de los estuches plegables troquelados, la variación relevante puede surgir de las propiedades del sustrato, el comportamiento del hendido, el troquelado, el plegado, el encolado y las condiciones ambientales. Para las cajas de cartón ondulado, la construcción del cartón, la humedad, los equipos de conversión y el montaje pueden influir en el resultado dimensional final.
Un presupuesto de tolerancia útil identifica, por tanto, las fuentes de variación que afectan a cada dimensión crítica. También distingue la compensación geométrica predecible de la variación de fabricación. El grosor del material puede requerir un margen estructural definido, mientras que la variación del grosor en torno a su valor nominal contribuye a la incertidumbre.
El método de ingeniería debe adaptarse a la aplicación. La acumulación en el peor de los casos puede ser adecuada cuando cada condición extrema debe seguir siendo funcional. Los enfoques estadísticos pueden ser útiles cuando existen datos de proceso suficientes y se comprenden las consecuencias de un fallo dimensional.
Ninguno de los dos métodos debe aplicarse automáticamente sin considerar la correlación entre los factores contribuyentes. Dos cambios dimensionales pueden estar causados por la misma condición del material, lo que hace inapropiada una simple suposición de independencia.
Para los fabricantes de embalajes, este análisis es especialmente valioso cuando se introducen nuevos materiales en una cartera de productos online establecida. No se puede asumir que una plantilla estructural que funciona de forma fiable con un sustrato tenga la misma capacidad con otro simplemente porque las dimensiones nominales permanezcan inalteradas.
Los criterios de aceptación dimensional deben ser medibles
Una regla de tolerancia solo es útil desde el punto de vista operativo cuando el fabricante puede determinar si el envase acabado la cumple. Esto requiere una referencia de medición definida, una condición acordada para la inspección y un criterio de aceptación claro.
Por ejemplo, medir un plano no establece necesariamente las dimensiones internas útiles del envase montado. Del mismo modo, una caja medida inmediatamente después de su formación puede comportarse de forma diferente a una evaluada tras su acondicionamiento o durante el envasado real.
El método adecuado depende del requisito funcional. Si el riesgo principal es la inserción del producto, las mediciones del envase montado y las pruebas de envasado representativas pueden ser más significativas que comprobar únicamente el contorno plano.
Las mediciones resultantes pueden informar sobre el rango de configuración aprobado. Si una combinación concreta de tamaño y material se acerca repetidamente al límite de tolerancia, el fabricante puede ajustar la regla pertinente o derivar esa configuración para su revisión por parte de un especialista.
Esto crea una relación de retroalimentación entre medidas de producción y reglas de producto digital. El generador de troqueles sigue siendo un entorno de cálculo controlado en lugar de una colección estática de plantillas.
¿Qué puede confirmar la aprobación en 3D antes de publicar un troquel?
La visualización interactiva en 3D permite confirmar el aspecto del montaje, la relación entre los paneles principales, la colocación de las ilustraciones y el comportamiento visual de la estructura seleccionada. También facilita que los clientes y los equipos internos identifiquen errores de configuración evidentes antes de la producción.
Sin embargo, una vista previa en 3D no sustituye a todas las validaciones físicas. No demuestra por sí sola que un determinado tipo de cartón se pliegue de forma consistente, que un cierre ajustado funcione en todas las condiciones de fabricación o que el envase resista el entorno de distribución previsto.
El sistema de packQ Diseñador de packaging 3D ofrece renderizado en tiempo real basado en navegador, sincronizado con el diseño de packaging en 2D. Esto permite que la configuración estructural y la presentación gráfica permanezcan conectadas durante la revisión del cliente, reduciendo el riesgo de que se apruebe una maqueta estática obsoleta por separado del diseño actual.
Para los propietarios de marcas que gestionan múltiples SKU, este beneficio es especialmente relevante. El departamento de marketing puede examinar el aspecto del montaje, mientras que el desarrollo de packaging y la preimpresión conservan el acceso a la representación técnica necesaria para su trabajo. El mismo proyecto puede avanzar en su aprobación visual sin generar versiones de diseño no relacionadas.
Cuando el ajuste funcional o el rendimiento mecánico son críticos, las muestras físicas y las pruebas adecuadas siguen siendo necesarias. El papel de la visualización digital es mejorar la comunicación e identificar problemas visibles con antelación, no afirmar que un renderizado demuestra todas las características de producción.
El diseño 2D/3D sincronizado protege el posicionamiento de las ilustraciones
Cuando cambian las dimensiones del packaging, el diseño de las ilustraciones debe permanecer alineado con la geometría estructural revisada. Un panel que se vuelve más ancho o más estrecho puede afectar a la colocación de logotipos, textos, códigos de barras y elementos decorativos en relación con los cortes y pliegues.
Un flujo de trabajo desconectado puede requerir que el diseñador estructural exporte un nuevo troquel y que el equipo de diseño gráfico reconstruya la colocación de las ilustraciones. Esto introduce una nueva oportunidad para que la versión incorrecta entre en el proceso de aprobación.
packQ conecta la edición de ilustraciones en 2D con la representación en 3D, permitiendo revisar las consecuencias visuales de los cambios estructurales dentro del navegador. Dynamic Preflight puede entonces evaluar los requisitos gráficos definidos antes de que el proyecto pase a producción.
La revisión estructural y la revisión de ilustraciones deben seguir controlándose por separado cuando el flujo de trabajo de producción lo requiera. Una actualización gráfica visualmente aceptable no autoriza automáticamente un cambio en la herramienta de corte, del mismo modo que un ajuste dimensional aprobado no valida automáticamente todos los elementos gráficos existentes.
¿Cómo se calcula el ajuste y las tolerancias del envase antes de generar un troquel?
Los ingenieros de packaging deben calcular el ajuste funcional antes de utilizar un generador de troqueles identificando las dimensiones relevantes máximas del producto, definiendo las holguras de inserción y funcionamiento necesarias, seleccionando el material y asignando la variación de fabricación. Para los fabricantes de cartón plegable y cartón ondulado, packQ puede aplicar la lógica de configuración ECMA o FEFCO aprobada dentro de un flujo de trabajo Web-to-Pack, respaldado por una revisión en 3D, preflight de artes finales y una salida orientada a la producción.
La situación inicial es un producto que debe envasarse de forma coherente, no simplemente un tamaño de caja solicitado. El equipo de ingeniería debe entender si el envase debe ajustarse perfectamente, permitir el uso de insertos protectores, ser compatible con el envasado automatizado o dejar espacio para el movimiento del producto. Estos requisitos establecen las dimensiones funcionales que debe alcanzar el diseño estructural.
El primer cálculo se refiere al producto envasado. Sus dimensiones nominales deben complementarse con los valores máximos y mínimos pertinentes, incluida la variación de fabricación cuando esta afecte al ajuste. Para un artículo rígido, la dimensión crítica puede ser su anchura exterior máxima; para un producto agrupado, la medida relevante puede ser la disposición del conjunto en lugar de la de un componente individual.
El siguiente cálculo establece holgura funcional. Este margen refleja cómo entra, ocupa y sale el producto del envase. La inserción automatizada, el envasado manual, la fragilidad del producto y la presencia de componentes protectores pueden afectar a la holgura necesaria.
La selección del material es el paso siguiente, ya que el sustrato elegido influye en cómo se traducen las dimensiones internas requeridas en un plano extendido. Un cartón plegable fabricado con un gramaje determinado puede necesitar una compensación geométrica diferente a la de un cartón similar fabricado con un material más grueso. Las estructuras de cartón ondulado requieren un tratamiento adecuado de su construcción y del comportamiento del hendido.
A continuación, se desarrolla el presupuesto de tolerancia en torno a las dimensiones críticas. Ingeniería identifica los factores que pueden reducir el espacio útil o interferir en el cierre, y determina si la variación resultante sigue siendo aceptable. El objetivo es establecer un rango dimensional defendible, no simplemente añadir un gran margen de seguridad a cada panel.
Solo después de estas decisiones debe configurarse la estructura aprobada. Una plantilla de cartón plegable ECMA o una estructura de cartón ondulado FEFCO proporcionan la base geométrica, mientras que las reglas validadas del fabricante definen la relación entre las dimensiones funcionales y los contornos generados.
Dentro de packQ, las estructuras de embalaje parametrizadas respaldan esta etapa del flujo de trabajo. La interfaz orientada al cliente puede mostrar las dimensiones y opciones aprobadas, mientras que el modelo estructural mantiene las relaciones definidas para la familia de productos.
El resultado generado debe revisarse de forma sincronizada en 2D y 3D. La revisión confirma que la estructura prevista y la presentación de las artes finales corresponden a la configuración seleccionada. Para un material nuevo, una aplicación de ajuste preciso o un rango dimensional no validado, ingeniería debe solicitar muestras representativas antes de autorizar la producción automatizada rutinaria.
Tras la aprobación estructural, las artes finales pueden pasar por el Preflight Dinámico. Las comprobaciones de resolución, modo de color, sangrado y fuentes abordan los requisitos de producción gráfica que permanecen separados del ajuste físico. El proyecto validado puede pasar posteriormente a una salida PDF apta para producción y a un procesamiento de pedidos conectado.
Para pedidos repetidos, este flujo de trabajo crea una ventaja práctica. Una vez validadas las reglas estructurales y las suposiciones sobre el material, los clientes posteriores pueden configurar variantes elegibles sin necesidad de realizar un ciclo completo de ingeniería manual cada vez.
De una estructura validada a un producto online repetible
Un fabricante de embalajes no debería publicar todas las dimensiones teóricamente posibles de una plantilla estructural. El producto comercial debe reflejar el rango que ha sido evaluado frente a las condiciones reales de material y producción.
Esto puede requerir definir rangos de configuración independientes para diferentes sustratos o gestionar dimensiones inusuales para su revisión técnica. Estas restricciones no son una debilidad del configurador, sino parte del mantenimiento de la fiabilidad de la producción.
Para los clientes B2B, la experiencia resultante puede presentarse a través de un portal cerrado que contenga estructuras, materiales y condiciones comerciales aprobadas. Para entornos B2C o de acceso abierto, la configuración guiada puede hacer que el mismo conocimiento estructural sea accesible para clientes sin experiencia en ingeniería de embalaje.
La arquitectura headless de packQ admite estas diferentes interfaces de cliente mientras mantiene la configuración específica del embalaje conectada a los flujos de trabajo posteriores. La fijación de precios en tiempo real puede proporcionar retroalimentación comercial a medida que cambian las dimensiones y opciones elegibles, mientras que la integración con ERP y MIS respalda la administración de pedidos y la entrega a producción.
El beneficio es una decisión de ingeniería repetible. En lugar de pedir a un especialista que interprete la misma relación dimensional para cada pedido, el fabricante la define una vez, la valida y gestiona las revisiones posteriores mediante reglas de producto controladas.
Gestión de revisiones estructurales sin invalidar las herramientas de producción
La generación de troqueles se vuelve más compleja cuando un embalaje existente ya ha entrado en producción. Un cambio dimensional puede requerir una herramienta de corte revisada, un posicionamiento de arte alterado, ajustes de máquina actualizados o una nueva aprobación. Tratar el archivo revisado como un reemplazo ordinario puede generar confusión entre las versiones fabricadas anteriormente y las recién configuradas.
Para los fabricantes de embalajes, la gestión de revisiones estructurales debe distinguir la familia de productos de la geometría exacta aprobada para un trabajo en particular. Dos cajas pueden compartir el mismo código FEFCO pero requerir herramientas diferentes porque sus dimensiones difieren. Del mismo modo, dos versiones de una caja plegable pueden parecer similares aunque tengan diferentes posiciones de hendido o detalles de cierre.
Un flujo de trabajo fiable asocia cada geometría aprobada con una versión estructural trazable. El arte relacionado, las especificaciones de materiales y la información del pedido deben hacer referencia a esa versión en lugar de depender únicamente de los nombres de archivo.
Esto se vuelve especialmente importante en los portales de pedidos repetidos. Un cliente puede volver a pedir un embalaje meses después de su producción original, mientras que el fabricante ha cambiado la especificación del material o ha revisado el maestro estructural. El flujo de trabajo debe establecer si la versión original aprobada sigue siendo válida o si se requiere una nueva revisión de ingeniería.
La arquitectura orientada a la integración de packQ proporciona un marco para conectar los datos de configuración con los registros de ERP, MIS y producción existentes. El fabricante debe definir cómo se gobiernan los identificadores estructurales, las referencias de herramientas y los estados de aprobación en esos sistemas.
Dónde encajan la IA y los datos variables en los flujos de trabajo de embalaje basados en troqueles
La geometría estructural y el contenido gráfico resuelven problemas diferentes, pero convergen en el proyecto de embalaje final. Una vez que el troquel se ha generado a partir de reglas dimensionales aprobadas, el arte debe prepararse y posicionarse dentro de las áreas de impresión disponibles.
La AI Designer Suite de packQ admite tareas de arte seleccionadas mediante vectorización, eliminación de fondos y Crispify, que ofrece una resolución cuatro veces mayor para los activos de imagen adecuados. Estas funciones pueden ayudar a los clientes a preparar gráficos sin salir del entorno de embalaje basado en navegador.
Su función debe permanecer claramente separada de la ingeniería dimensional. Mejorar una imagen no valida un margen de plegado, y eliminar un fondo no establece si un cierre funcionará con el material seleccionado.
La misma distinción se aplica a Impresión de datos variables. packQ admite flujos de trabajo PDF/VT para envases personalizados y tiradas de una unidad, lo que permite que el contenido designado cambie a lo largo de una serie mientras el diseño del envase subyacente permanece bajo control.
Para un propietario de marca que produce variantes de cajas regionales o personalizadas, el plano de troquel aprobado puede proporcionar la base estructural estable. Los gráficos variables pueden aplicarse entonces dentro de áreas de diseño definidas sin necesidad de un nuevo proceso de ingeniería estructural para cada envase individual.
Esta separación entre la geometría estable y el contenido variable es importante para una producción eficiente. Permite escalar la personalización manteniendo bajo control los requisitos estructurales y técnicos del envase.
Elevando la producción de envases
Un producto de tipogenerador de planos de troquel debe evaluarse por la fiabilidad del envase que ayuda a producir, no simplemente por la velocidad a la que dibuja los contornos de corte. Un ajuste correcto comienza con unas dimensiones internas, un grosor de material y un margen de tolerancia claramente definidos que reflejen el producto previsto y el proceso de fabricación real.
Para los fabricantes de cajas plegables y cartón ondulado, el enfoque más sólido combina la ingeniería estructural validada con una configuración digital repetible. Las plantillas ECMA y FEFCO proporcionan una geometría estandarizada, mientras que las reglas específicas del material y los rangos dimensionales aprobados determinan cómo deben utilizarse esas estructuras en la producción.
CloudLabs packQ de CloudLab respalda este enfoque a través de su arquitectura Web-to-Pack centrada en el envase. Las estructuras parametrizadas, el diseño 2D/3D sincronizado, la verificación previa dinámica (Dynamic Preflight), la tarificación en tiempo real, la salida PDF orientada a la producción y la integración basada en API conectan el plano de troquel generado con el flujo de trabajo de pedidos más amplio.
El principio esencial es que la automatización debe reproducir decisiones de ingeniería validadas en lugar de sustituirlas por suposiciones. Cuando el ajuste, el gramaje del cartón, las referencias dimensionales y las tolerancias de fabricación se establecen antes de la generación del contorno, los fabricantes de envases pueden automatizar las configuraciones recurrentes con mayor confianza, manteniendo al mismo tiempo el control especializado sobre los casos complejos.
Para las empresas que planean introducir la generación automatizada de planos de troquel, el siguiente paso es seleccionar una familia de envases representativa, documentar sus reglas dimensionales y de material, y validar dichas reglas frente a las condiciones de producción reales. Una demostración de packQ o una evaluación en un entorno de pruebas (sandbox) puede centrarse entonces en si el flujo de trabajo Web-to-Pack resultante satisface los requisitos estructurales y de integración específicos del fabricante.
Un plano de troquel listo para la producción comienza mucho antes de que se genere el contorno de corte. El ajuste funcional, el grosor del material, las referencias dimensionales y las tolerancias de fabricación determinan si un envase se ensamblará correctamente y albergará su contenido. Los ingenieros de envases pueden definir esos requisitos antes de automatizar el diseño estructural. Con plantillas ECMA y FEFCO parametrizadas, visualización 2D/3D sincronizada, verificación previa dinámica y una integración basada en API, packQ proporciona un marco Web-to-Pack para conectar la geometría validada con el arte final, la aprobación y la producción. El resultado es una configuración más repetible, menos correcciones de ingeniería evitables y un mayor control de la producción.
Respuestas clave para los responsables de la toma de decisiones
- Un generador de planos de troquel es relevante para la producción cuando traduce las dimensiones internas aprobadas, las especificaciones de material y las tolerancias estructurales en una geometría de corte y hendido repetible.
- Los problemas de ajuste en los envases suelen originarse en referencias dimensionales incorrectas, suposiciones sobre el material o una asignación errónea de tolerancias, y no en la precisión del contorno de corte en sí.
- El sistema Web-to-Pack parametrizado permite estructuras repetibles; el CAD especializado sigue siendo necesario para geometrías inusuales, pruebas mecánicas y nueva ingeniería estructural.
- Los fabricantes deben definir la propiedad dimensional, los materiales aprobados, los límites de configuración y la validación de ingeniería antes de conectar la generación de troqueles con el taller, el ERP, el MIS y la preimpresión.
- Un flujo de trabajo fiable comienza con las dimensiones del producto, calcula los espacios libres necesarios, valida la geometría en función del cartón, revisa la estructura ensamblada y libera los datos de producción aprobados.