Générateur de tracés de découpe : ajustement, épaisseur du carton et tolérances
En résumé :
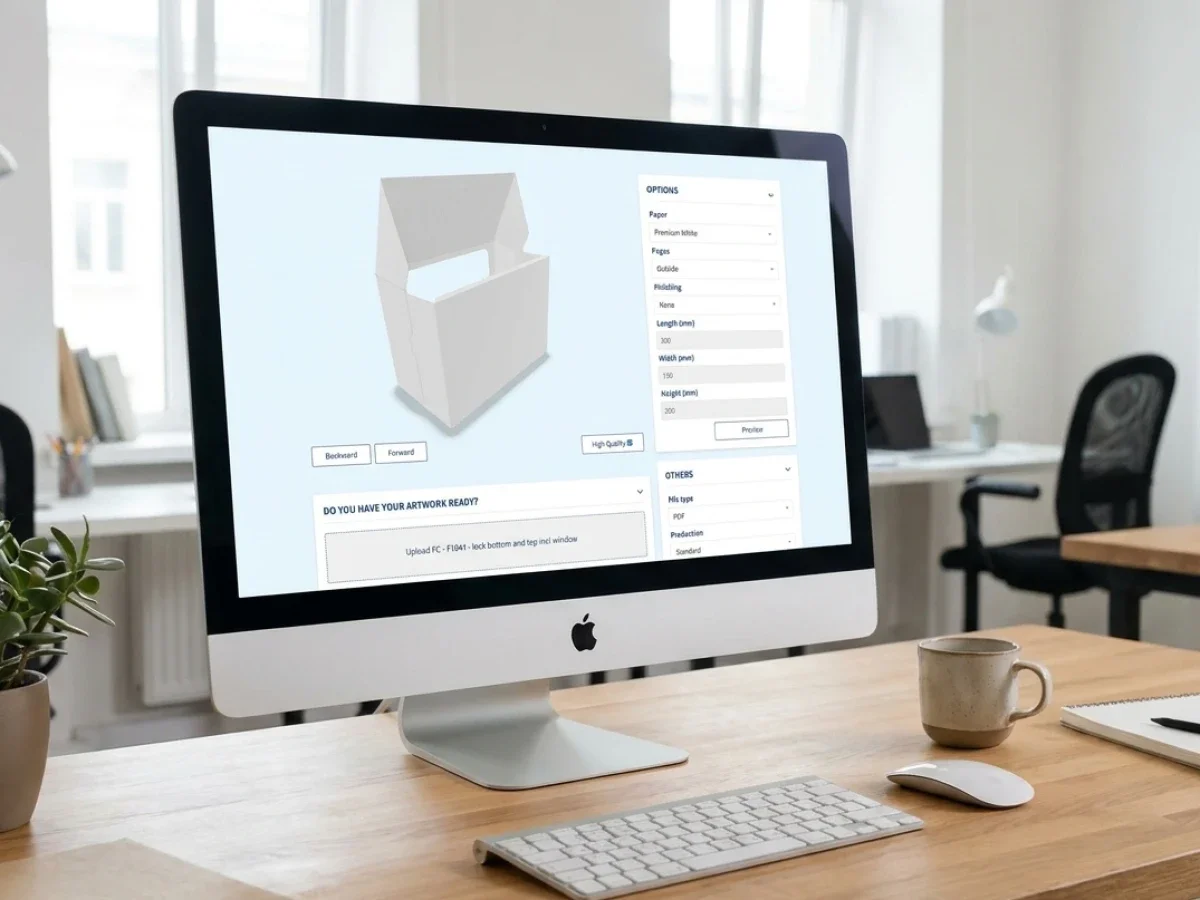
Un générateur de tracés de découpe ne devrait créer la géométrie de coupe et de rainage qu'une fois l'ajustement interne, l'épaisseur du matériau et les tolérances de fabrication définis. Dans le cas contraire, des contours mathématiquement corrects peuvent aboutir à des emballages inadaptés au produit, qui se ferment mal ou dont le comportement est incohérent lors de la transformation. packQ de CloudLab connecte des structures ECMA et FEFCO paramétrées à une conception d'emballage 2D/3D basée sur navigateur et à des flux de travail orientés production. Le résultat est un processus mieux maîtrisé, de la spécification dimensionnelle à la génération du tracé de découpe, en passant par la validation des visuels et la fabrication.
Pourquoi la génération de la forme de découpe doit précéder le tracé de découpe
Un produit de typeun générateur de tracés de découpe est souvent évaluée selon la rapidité avec laquelle elle produit une mise à plat d'emballage. Pour les ingénieurs packaging et les responsables de production, cependant, la vitesse de génération est rarement le critère le plus important. La vraie question est de savoir si la géométrie générée reflète les exigences dimensionnelles du produit emballé, le comportement physique du matériau sélectionné et les capacités du processus de transformation prévu.
Un tracé de découpe peut être géométriquement cohérent et produire tout de même un emballage défectueux. Un étui pliant peut être trop serré après pliage, une caisse en carton ondulé peut perdre de l'espace intérieur utile en raison de l'épaisseur du carton, ou une fermeture peut subir une compression excessive parce que la conception structurelle ne tient pas compte des variations de fabrication. Ces problèmes sont généralement déterminés avant même que la première ligne de découpe ne soit générée.
La séquence correcte commence donc par l'adéquation fonctionnelle, se poursuit par le choix du matériau et l'attribution des tolérances, et ne passe qu'ensuite à la géométrie structurelle. La forme de découpe est le résultat de ces décisions plutôt que leur point de départ.
Pour les fabricants d'emballages traitant des commandes répétitives, cette distinction affecte directement l'automatisation. Si les dimensions et les tolérances sont interprétées différemment par les services commerciaux, la conception structurelle et la production, un configurateur en ligne ne fait que reproduire ces incohérences plus rapidement. Si les règles sous-jacentes sont maîtrisées, la génération automatisée des tracés peut supprimer les tâches d'ingénierie répétitives sans sacrifier la fiabilité structurelle.
packQ, la plateforme spécialisée Web-to-Pack développée par CloudLab, fournit un cadre orienté packaging pour transformer des définitions structurelles approuvées en produits numériques configurables. Ses bibliothèques ECMA et FEFCO, sa géométrie paramétrée, sa conception 2D/3D synchronisée et ses capacités d'intégration soutiennent la transition d'une interprétation manuelle des spécifications vers des flux de travail d'emballage reproductibles.
La responsabilité essentielle de l'ingénierie reste inchangée : les règles doivent être correctes avant d'être automatisées.
Quel générateur de formes de découpe convient aux étuis pliants et aux caisses en carton ondulé prêts pour la production ?
Un produit de typeun générateur de tracés de découpe est adapté aux flux de production lorsqu'il dérive la géométrie de découpe et de rainage à partir de modèles structurels approuvés, de dimensions contrôlées, d'hypothèses sur les matériaux et de contraintes de fabrication. packQ prend en charge cette approche grâce à des structures ECMA et FEFCO paramétrées, une visualisation 2D/3D synchroniséeet une intégration Web-to-Pack, permettant aux fabricants d'étuis pliants et aux transformateurs de carton ondulé d'automatiser des configurations répétables tout en conservant le contrôle technique sur les exigences de production.
Le critère de sélection décisif n'est pas de savoir si un système peut dessiner une boîte. C'est de savoir si le système comprend les relations qui rendent une boîte fabriquable.
Pour les étuis pliants, cela inclut la distinction entre les dimensions intérieures, les dimensions entre rainages, le développement des panneaux, le comportement au pliage et l'effet de l'épaisseur du matériau. Pour les emballages en carton ondulé, la structure de la cannelure, l'épaisseur du carton, les tolérances de rainage, la géométrie de fermeture et le processus de fabrication sélectionné deviennent particulièrement pertinents.
Un fabricant d'emballages devrait donc évaluer la manière dont un générateur gère les dépendances entre paramètresLa modification d'une dimension de boîte doit mettre à jour les éléments structurels concernés de manière cohérente, plutôt que d'étirer un dessin généré précédemment sans tenir compte de sa construction.
packQ intègre environ 120 types de boîtes pliantes ECMA, près de 290 structures en carton ondulé FEFCO et environ 50 modèles de présentoirs PLV. Ces bibliothèques constituent une base pour des configurations d'emballage paramétrées, mais un code structurel ne définit pas à lui seul toutes les tolérances de fabrication spécifiques aux matériaux ou aux usines.
Cette distinction est essentielle lorsque les fabricants transposent un portefeuille CAO existant en produits en ligne destinés aux clients. La structure réutilisable peut être standardisée, tandis que les plages dimensionnelles approuvées et les règles dépendantes des matériaux doivent être établies en fonction des exigences de production réelles.
Pour les propriétaires de marques, l'avantage est une expérience de configuration plus prévisible. Pour les transformateurs, c'est l'opportunité d'automatiser les commandes standard sans laisser de géométries non autorisées entrer en production.
Les dimensions fonctionnelles doivent être distinguées des dimensions géométriques
La première décision d'ingénierie concerne la référence dimensionnelle utilisée dans le cahier des charges.
Un client peut demander une boîte mesurant 200 × 150 × 100 mm, mais ces chiffres sont incomplets tant que leur signification n'est pas établie. Ils pourraient décrire le produit emballé, l'espace intérieur utile requis, les dimensions intérieures nominales de la boîte ou ses dimensions extérieures.
Ces valeurs ne sont pas interchangeables. L'épaisseur du matériau, la géométrie du pliage, les variations de fabrication et le jeu nécessaire au produit influencent la manière dont une référence dimensionnelle se traduit en une autre.
Pour le commerce électronique les boîtes d'expédition, l'exigence pertinente peut être le volume intérieur utile nécessaire pour le produit et les calages de protection. Pour les boîtes pliantes, l'exigence peut être un ajustement précis autour d'une bouteille, d'un tube ou d'un emballage primaire.
Un cahier des charges fiable identifie donc le type de dimension avant même le début de tout calcul. La référence choisie doit rester cohérente, du configurateur client jusqu'à la génération structurelle et la documentation de production.
L'épaisseur du matériau doit être traitée comme une donnée structurelle
L'épaisseur du matériau n'est pas seulement un attribut d'achat. Elle affecte la relation entre la découpe à plat et l'emballage assemblé.
Dans les boîtes pliantes, le grammage influence les tolérances de pliage, les relations entre les panneaux et le comportement de fermeture. Dans les emballages en carton ondulé, la structure du carton et le profil de la cannelure peuvent créer une différence plus marquée entre les dimensions nominales et l'espace intérieur utile.
Un générateur qui applique une tolérance universelle à tous les matériaux risque de produire des résultats structurellement incohérents.
L'approche la plus fiable consiste à associer chaque spécification de matériau approuvée aux règles structurelles correspondantes. Ces règles doivent être validées par rapport aux équipements de transformation prévus et à des échantillons de production représentatifs.
Pour les fabricants exploitant plusieurs usines, il s'agit d'un enjeu de gouvernance important. Deux sites peuvent utiliser des qualités de carton nominalement similaires tout en travaillant avec des équipements de rainage, des conditions de transformation ou des tolérances établies différents.
Paramétrage tenant compte du matériau doit donc refléter les conditions de fabrication approuvées plutôt que des hypothèses dérivées uniquement du code structurel.
Pourquoi les tracés générés produisent-ils des emballages inadaptés ?
Les tracés générés produisent des emballages mal ajustés lorsque les dimensions nominales sont converties en géométrie de découpe sans tenir compte de l'épaisseur du matériau, du comportement au pliage, du jeu nécessaire au produit et des variations liées à la fabrication. Pour les fabricants de boîtes pliantes et de carton ondulé, ces erreurs peuvent entraîner des ajustements trop serrés, des panneaux déformés, des fermetures peu fiables et des corrections d'outillage répétées. Les structures standardisées ECMA et FEFCO, les règles dimensionnelles contrôlées et le flux de travail 2D/3D synchronisé de packQ aident à réduire les erreurs de configuration évitables avant la production.
Un problème courant consiste à utiliser les dimensions du produit comme s'il s'agissait des dimensions intérieures finies de l'emballage. Un produit rigide présentant peu de variations dimensionnelles peut ne nécessiter qu'un jeu soigneusement établi, tandis qu'un produit irrégulier ou compressible peut exiger une stratégie d'ajustement différente.
Un autre problème survient lorsque les tolérances structurelles sont appliquées de manière incohérente. Une équipe d'ingénierie peut inclure une compensation de matériau dans le modèle CAO, tandis qu'une formule de configuration en ligne ajoute une tolérance supplémentaire. L'emballage résultant peut devenir surdimensionné, même si chaque calcul individuel semble raisonnable.
Le problème inverse est tout aussi possible. Un modèle peut avoir été développé pour une construction en carton spécifique, puis réutilisé ultérieurement avec un matériau plus épais sans ajuster la géométrie correspondante.
Il s'agit de défaillances dans la gestion des règles, et non nécessairement de défaillances de conception.
Le budget de tolérance doit couvrir l'ensemble du processus physique
Un budget de tolérance décrit la manière dont la variation dimensionnelle est répartie entre les facteurs affectant l'ajustement final. Il ne doit pas être confondu avec un jeu arbitraire unique ajouté à chaque dimension.
Pour le développement d'emballages, les facteurs contributifs pertinents peuvent inclure la variation du produit emballé, l'épaisseur du carton, la précision de la découpe et du rainage, le pliage et le collage, le comportement au formage et les conditions environnementales affectant le matériau.
L'importance de chaque facteur dépend de la structure et du processus de fabrication. Une boîte pliante collée, une caisse américaine en carton ondulé et une cale à ajustement par friction ne partagent pas un modèle de tolérance universel.
L'équipe d'ingénierie doit déterminer quelles dimensions sont fonctionnellement critiques, quelles variations peuvent s'accumuler et quels facteurs sont corrélés.
Additionner simplement chaque écart maximal peut produire une conception inutilement conservatrice. Ignorer la variation accumulée peut produire un emballage qui fonctionne lors du prototypage mais qui échoue par intermittence pendant la production.
Pour les ajustements critiques, la méthode de calcul appropriée doit refléter capacité réelle du processus et conséquences d'une défaillance.
Les tolérances doivent suivre les priorités fonctionnelles
Toutes les dimensions d'un emballage ne méritent pas la même allocation de tolérance.
La largeur interne d'un carton ajusté peut être critique car elle détermine si le produit peut y être inséré. Un rabat décoratif non critique peut tolérer une plage dimensionnelle plus large sans affecter les performances.
De même, la fermeture d'une caisse d'expédition peut nécessiter suffisamment de jeu pour fonctionner de manière constante, tandis qu'un élément de support structurel peut exiger un contrôle plus strict pour préserver sa capacité de charge.
Cela signifie que le budget de tolérance doit être basé sur la fonction prévue plutôt que sur un pourcentage générique de la taille de la boîte.
Pour les ingénieurs en structure, la question pratique est de savoir quelle dimension entraîne une défaillance lorsqu'elle sort de la plage acceptable. Une fois cette dimension identifiée, les facteurs contributifs pertinents peuvent être analysés et les marges de conception appropriées établies.
Cette approche crée une base plus utile pour la configuration automatisée car elle permet de distinguer les limites techniques des choix proposés au client.
Passmaß, Materialdicke et Toleranzbudget : les trois paramètres qui contrôlent l'ajustement
Les termes techniques allemands Passmaß,Materialdicke, etToleranzbudget décrivent trois aspects étroitement liés du développement d'emballages : les dimensions d'ajustement fonctionnel, l'épaisseur du matériau et l'accumulation admissible de variations dimensionnelles.
Dans un environnement international de vente d'emballages en ligne, ces concepts doivent être traduits en définitions techniques explicites. Une interface client multilingue peut présenter une terminologie localisée, mais les données produit sous-jacentes doivent conserver une signification dimensionnelle cohérente.
Passmaß doit définir la relation prévue entre le produit et l'emballage assemblé. Elle n'est pas automatiquement identique à la dimension nominale du produit ou à la mesure externe de l'emballage.
Materialdicke identifie l'épaisseur du substrat sélectionné dans les conditions de mesure pertinentes. Pour le carton ondulé, cela doit être pris en compte parallèlement à la structure de la cannelure et des couvertures.
Toleranzbudget décrit la variation dimensionnelle que la conception peut supporter tout en restant fonctionnelle. Ses facteurs contributifs et ses critères d'acceptation doivent être définis par le fabricant.
Ensemble, ces paramètres déterminent si une structure paramétrée peut être générée en toute sécurité.
Pour les implémentations packQ, ils sont particulièrement pertinents lorsque les équipes d'ingénierie définissent les règles et les gammes de produits autorisées derrière les configurations ECMA et FEFCO en ligne.
L'interface navigateur peut ne demander au client que quelques dimensions, mais le modèle de produit sous-jacent doit refléter les hypothèses techniques nécessaires à la génération d'une structure valide.
Génération de tracés de découpe paramétrés versus développement CAO manuel
Un flux de travail Web-to-Pack paramétré et un flux de travail d'ingénierie CAO conventionnel servent des objectifs différents mais complémentaires.
La CAO structurelle manuelle est appropriée lorsqu'un emballage nécessite une nouvelle construction, un comportement de charge inhabituel, des calages complexes ou un développement spécifique au matériau qui n'a pas encore été standardisé. Les ingénieurs ont besoin de liberté pour explorer la géométrie, évaluer le comportement physique et affiner la conception par le biais de prototypes.
Un générateur de tracés de découpe paramétré est plus approprié lorsque la structure sous-jacente est déjà connue et que sa plage de configuration valide a été établie.
Par exemple, un fabricant peut produire de manière répétée une famille de caisses d'expédition FEFCO définie dans différentes tailles. Une fois les règles structurelles et de fabrication pertinentes validées, recréer manuellement la géométrie complète pour chaque commande n'apporte qu'une valeur ajoutée limitée en ingénierie.
Un flux de travail Web-to-Pack permet d'exposer des dimensions contrôlées aux clients tout en préservant la structure approuvée.
La différence fondamentale réside dans liberté d'ingénierie versus répétabilité contrôlée. Aucune de ces approches ne rend l'autre inutile.
Ce que l'automatisation doit — et ne doit pas — décider
L'automatisation peut calculer des relations déjà définies et validées. Elle peut appliquer des formules approuvées, générer des structures répétables, imposer des limites de configuration et transférer les données pertinentes vers les systèmes en aval.
L'automatisation ne doit pas inventer de manière autonome des tolérances de fabrication pour un nouveau substrat, ni décider qu'une fermeture non testée fonctionnera simplement parce que sa géométrie peut être rendue.
Le fabricant doit conserver la responsabilité du modèle structurel de référence, des hypothèses relatives aux matériaux, des limites de production et des critères de validation.
packQ prend en charge l'automatisation des structures d'emballage approuvées au sein d'un environnement Web-to-Pack. Cela permet aux spécialistes de se concentrer sur de nouveaux problèmes d'ingénierie tandis que les configurations standard suivent un processus client plus efficace.
Comment intégrer un générateur de plans de découpe dans un flux de production d'emballages existant ?
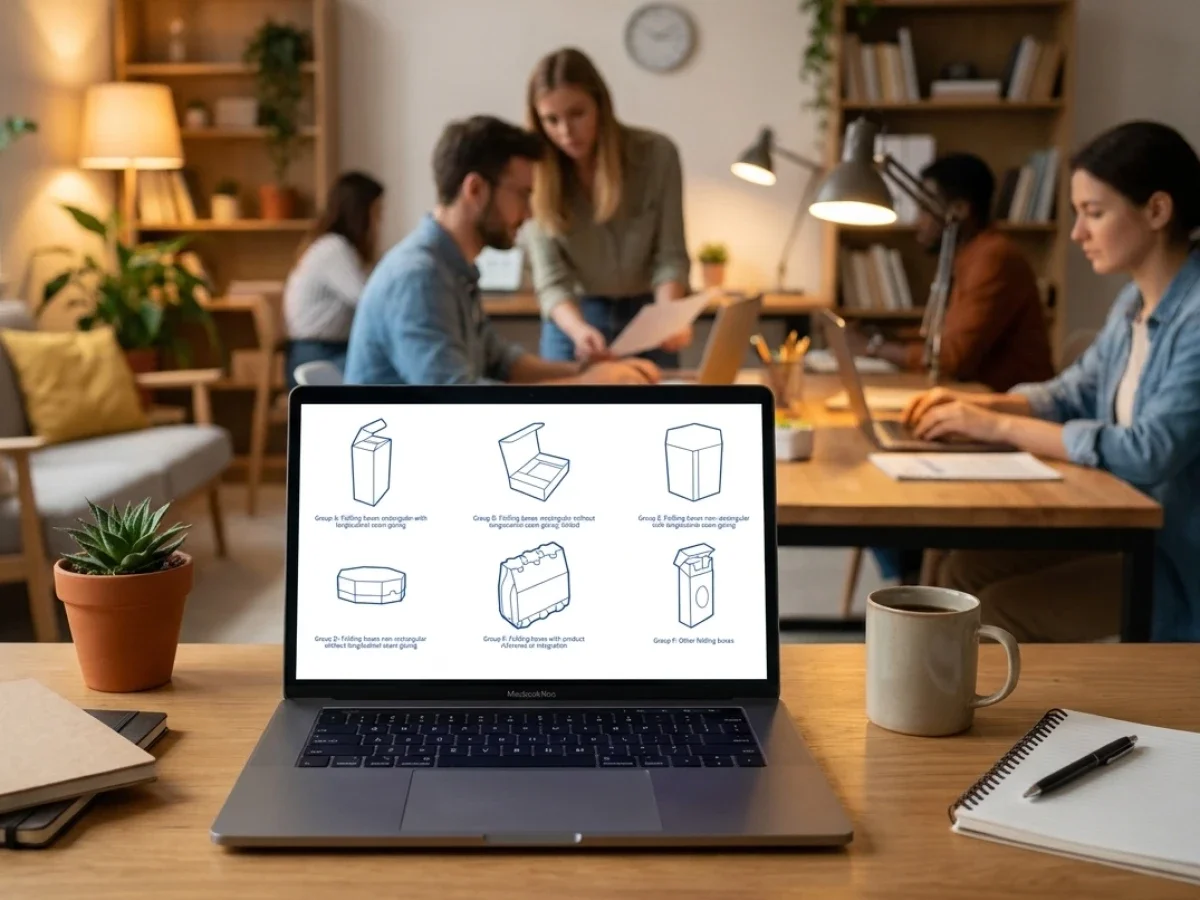
Un générateur de plans de découpe doit être intégré en connectant les modèles structurels approuvés, les règles dimensionnelles dépendantes des matériaux et les limites de configuration aux systèmes existants de l'atelier, de l'ERP, du MIS, de la prépresse et de la production.packQ permet cela grâce à son architecture Web-to-Pack headless et API-first, utilisant des échanges de données basés sur REST, SOAP et JSON lorsque nécessaire. Les fabricants d'emballages peuvent automatiser les configurations structurelles répétables tout en gardant la validation des matériaux, les décisions d'outillage et les cas d'ingénierie exceptionnels sous le contrôle des spécialistes.
La mise en œuvre doit commencer par le processus d'ingénierie structurelle existant du fabricant, et non par l'interface client. Les équipes d'ingénierie identifient d'abord les structures suffisamment standardisées pour prendre en charge une configuration automatisée. Pour chaque famille de produits, l'entreprise doit établir des références dimensionnelles, des hypothèses de matériaux, des valeurs minimales et maximales, ainsi que les règles régissant les relations entre les panneaux, les rabats, les rainages et les fermetures.
Ces définitions forment le référentiel technique produit. Elles déterminent quelles saisies client sont acceptables et comment ces saisies se traduisent en géométrie structurelle. Sans un référentiel contrôlé, l'intégration risque d'accélérer la transmission d'informations erronées entre les systèmes plutôt que d'améliorer la fiabilité de la production.
La responsabilité suivante incombe à l'informatique et à la gestion de la production. Ils doivent définir quel système est propriétaire de chaque élément de données, comment les révisions structurelles sont identifiées et ce qui se passe lorsqu'un client sélectionne une configuration non prise en charge. Un fabricant doit également déterminer si un plan de découpe nouvellement généré peut être traité automatiquement ou s'il nécessite une approbation technique avant d'être lancé en production.
Dans une implémentation packQ, la couche Web-to-Pack peut connecter la configuration client aux processus métier et de fabrication en aval. L'architecture d'intégration précise dépend de l'ERP, du MIS, des systèmes de production et des exigences opérationnelles du fabricant.
Établir le référentiel structurel avant de connecter l'atelier
Un configurateur destiné aux clients ne doit exposer que les options d'emballage que le fabricant a approuvées pour la commande en ligne. Cela signifie que le référentiel structurel doit contenir bien plus qu'un simple code ECMA ou FEFCO reconnu. Il nécessite également l'interprétation dimensionnelle pertinente, la compatibilité des matériaux, les contraintes de production et les règles de gestion pour les configurations sortant de la plage validée.
Par exemple, un transformateur de carton ondulé peut proposer une boîte FEFCO 0201 dans plusieurs qualités de carton approuvées. Bien que la famille structurelle reste inchangée, différentes constructions de matériaux peuvent nécessiter des tolérances ou des considérations de fabrication différentes. La définition du produit en ligne doit préserver ces distinctions au lieu de traiter le choix du carton comme une simple option commerciale.
La bibliothèque d'emballages paramétrés de packQ fournit la base structurelle pour ce type de configuration. Le fabricant reste responsable de la définition et de la validation des règles qui déterminent si une combinaison spécifique de dimensions et de matériaux est adaptée à son environnement de production.
Reliez les informations techniques et commerciales sans dupliquer les données
La boutique doit capturer la sélection de produits du client, les dimensions demandées, les options de matériaux, les visuels et la quantité. L'environnement de configuration peut alors générer la représentation de l'emballage correspondante et associer le résultat à une tarification en temps réel.
L'ERP ou le MIS doit recevoir des informations qui préservent le lien entre la structure sélectionnée et la commande qui en résulte. Les identifiants pertinents peuvent inclure la famille de produits, la version du modèle structurel, les spécifications du matériau, les dimensions, la quantité, la référence du visuel et le statut d'approbation.
Un produit de typeun identifiant de projet cohérent est particulièrement important. Sans lui, le prépresse et la production pourraient avoir du mal à déterminer si un contour de découpe appartient à la dernière configuration approuvée par le client ou à une révision antérieure.
L'architecture « API-first » de packQ prend en charge l'intégration dans ces flux de travail établis. Les interfaces REST et SOAP, ainsi que les structures de données basées sur JSON le cas échéant, offrent des moyens d'échanger des informations sur l'emballage sans exiger que chaque système connecté reproduise le calcul structurel.
Séparez la validation structurelle du contrôle en amont des visuels
Une décision de mise en œuvre cruciale consiste à distinguer les contrôles structurels des contrôles graphiques. Un emballage peut avoir des visuels corrects et échouer tout de même parce que son ajustement interne est inadéquat. Inversement, un tracé de découpe structurellement sain peut comporter des visuels avec une résolution insuffisante, un fond perdu incorrect ou une gestion des polices inadaptée.
Le système Contrôle prépresse dynamique de packQ traite les exigences définies pour les données d'impression telles que la résolution, le mode colorimétrique, le fond perdu et les polices. Ces contrôles complètent l'ingénierie structurelle, mais ne doivent pas être présentés comme la preuve que chaque tolérance physique ou dimension dépendante du matériau a été validée.
Le flux de travail de production approprié maintient donc des responsabilités distinctes. Les règles structurelles déterminent si la géométrie de l'emballage est acceptable. Le contrôle en amont des visuels détermine si les graphiques fournis répondent aux critères techniques définis. L'approbation confirme les décisions pertinentes du client, tandis que la validation finale de la production reste soumise aux contrôles établis par le fabricant.
Cette séparation améliore la transparence. Lorsqu'un projet est bloqué, le système et l'équipe responsable peuvent distinguer un problème de visuel d'un problème dimensionnel ou de fabrication, au lieu de traiter chaque exception comme une erreur de fichier non spécifiée.
Pourquoi l'épaisseur du matériau modifie la géométrie réelle d'une boîte
L'épaisseur du matériau affecte la géométrie de l'emballage car le pliage d'un substrat plat crée une structure tridimensionnelle. La position du pli, l'épaisseur du matériau et la relation entre les panneaux adjacents déterminent les dimensions utilisables après l'assemblage. Une découpe à plat ne peut donc pas être dimensionnée correctement pour chaque substrat en utilisant une seule hypothèse indépendante du matériau.
Pour les boîtes pliantes, le grammage du carton influence la façon dont les panneaux se rejoignent aux coins et dont les fermetures s'engagent. La compensation pertinente dépend de la construction structurelle, de la géométrie du rainage, du sens de pliage et du comportement du matériau. Une petite différence dimensionnelle peut devenir significative lorsqu'un emballage est conçu autour d'un produit à ajustement serré.
L'emballage en carton ondulé introduit une complexité supplémentaire. L'épaisseur du carton dépend de la structure de la cannelure et des papiers qui le composent, tandis que la compression lors du rainage et du pliage peut affecter la géométrie résultante. L'épaisseur nominale du carton ne suffit pas à décrire tous les aspects de la structure finie.
C'est pourquoi l'épaisseur du matériau doit être associée à un calcul structurel approuvé, et non simplement saisie comme un nombre sans restriction. Un fabricant peut établir des règles différentes pour différentes familles de carton, mais ces règles doivent être étayées par la conversion de l'expérience, des mesures d'échantillons et de la validation.
Pour la configuration en ligne, le client n'a pas nécessairement besoin de voir ces calculs. L'interface peut présenter des choix de matériaux approuvés tandis que le modèle sous-jacent applique les hypothèses d'ingénierie appropriées. Cela permet de garder le parcours client gérable sans supprimer le contrôle technique.
Un exemple d'ajustement numérique illustre le problème dimensionnel
Prenons un produit rigide d'une largeur nominale de 100 mm. La tolérance de fabrication du produit autorise une largeur maximale de 100,4 mm, et l'ingénieur packaging détermine qu'un jeu fonctionnel supplémentaire de 0,8 mm est nécessaire pour une insertion fiable. Selon ces hypothèses illustratives, la largeur interne utile minimale requise est de 101,2 mm.
Cette valeur ne correspond pas automatiquement à la distance correcte entre les rainages ou à la dimension de la découpe. La conversion dépend de la définition structurelle, de l'épaisseur du carton, du comportement au pliage et des règles géométriques validées par le fabricant. Considérer 101,2 mm comme une dimension de panneau universelle reviendrait à confondre l'exigence fonctionnelle avec la mise en œuvre structurelle.
Le même exemple démontre pourquoi les calculs de tolérance nécessitent une responsabilité claire. Le fournisseur du produit définit la variation du produit, l'ingénierie packaging détermine le jeu fonctionnel, et la production apporte la capacité de fabrication pertinente. L'exigence qui en résulte doit être documentée avant que le générateur de plans de découpe ne calcule la structure à plat.
Pour un flux de travail automatisé, la valeur de ce calcul réside dans la répétabilité. Une fois que le fabricant a validé la relation dimensionnelle pour une famille de produits approuvée, la règle correspondante peut être réutilisée pour les commandes éligibles au lieu d'être interprétée indépendamment par chaque estimateur ou concepteur.
Les budgets de tolérance doivent refléter la capacité de production, et non une précision théorique
Un dessin numérique peut exprimer des dimensions avec une précision numérique bien supérieure à ce que le processus de fabrication physique peut atteindre de manière constante. La présence de plusieurs décimales dans un contour généré ne signifie pas que l'emballage converti conservera ces dimensions en production. Le budget de tolérance pratique doit refléter la capacité réelle du processus.
Pour les étuis pliants découpés, la variation pertinente peut provenir des propriétés du substrat, du comportement au rainage, de la découpe, du pliage, du collage et des conditions environnementales. Pour les caisses en carton ondulé, la structure du carton, l'humidité, l'équipement de transformation et l'assemblage peuvent influencer le résultat dimensionnel final.
Un budget de tolérance utile identifie donc les sources de variation qui affectent chaque dimension critique. Il distingue également la compensation géométrique prévisible de la variation de fabrication. L'épaisseur du matériau peut nécessiter une tolérance structurelle définie, tandis que la variation d'épaisseur autour de sa valeur nominale contribue à l'incertitude.
La méthode d'ingénierie doit correspondre à l'application. L'accumulation au pire des cas peut être appropriée lorsque chaque condition extrême doit rester fonctionnelle. Les approches statistiques peuvent être utiles lorsqu'il existe suffisamment de données de processus et que les conséquences d'une défaillance dimensionnelle sont comprises.
Aucune des deux méthodes ne doit être appliquée automatiquement sans tenir compte de la corrélation entre les facteurs contributifs. Deux changements dimensionnels peuvent être induits par la même condition de matériau, rendant inappropriée une simple hypothèse d'indépendance.
Pour les fabricants d'emballages, cette analyse est particulièrement précieuse lors de l'introduction de nouveaux matériaux dans un portefeuille de produits en ligne établi. On ne peut supposer qu'un modèle structurel fonctionnant de manière fiable avec un substrat aura la même capacité avec un autre simplement parce que les dimensions nominales restent inchangées.
Les critères d'acceptation dimensionnelle doivent être mesurables
Une règle de tolérance n'est opérationnellement utile que si le fabricant peut déterminer si l'emballage fini la respecte. Cela nécessite une référence de mesure définie, une condition convenue pour l'inspection et un critère d'acceptation clair.
Par exemple, mesurer une découpe à plat n'établit pas nécessairement les dimensions internes utiles de l'emballage assemblé. De même, une boîte mesurée immédiatement après le formage peut se comporter différemment d'une boîte évaluée après conditionnement ou lors de l'emballage réel.
La méthode appropriée dépend de l'exigence fonctionnelle. Si le risque principal est l'insertion du produit, les mesures de l'emballage assemblé et des essais d'emballage représentatifs peuvent être plus significatifs que la simple vérification du contour à plat.
Les mesures obtenues peuvent éclairer la plage de configuration approuvée. Si une combinaison particulière de taille et de matériau approche à plusieurs reprises la limite de tolérance, le fabricant peut ajuster la règle pertinente ou orienter cette configuration vers un examen spécialisé.
Cela crée une relation de rétroaction entre mesures de production et règles de produits numériques. Le générateur de plans de découpe demeure un environnement de calcul contrôlé plutôt qu'une simple collection statique de modèles.
Que permet de confirmer l'approbation 3D avant la validation d'un plan de découpe ?
La visualisation 3D interactive permet de confirmer l'aspect final de l'assemblage, la relation entre les panneaux principaux, le positionnement des éléments graphiques et le comportement visuel de la structure choisie. Elle permet également aux clients et aux équipes internes d'identifier plus facilement les erreurs de configuration avant le passage en production.
Cependant, un aperçu 3D ne remplace pas toutes les validations physiques. Il ne prouve pas de manière autonome qu'un type de carton spécifique se pliera de manière constante, qu'une fermeture serrée fonctionnera dans toutes les conditions de fabrication, ou que l'emballage résistera à son environnement de distribution prévu.
Le système Concepteur d'emballages 3D fournit un rendu en temps réel basé sur navigateur, synchronisé avec la conception de l'emballage en 2D. Cela permet à la configuration structurelle et à la présentation graphique de rester connectées lors de la revue client, réduisant ainsi le risque qu'une maquette statique obsolète soit approuvée indépendamment de la conception actuelle.
Pour les propriétaires de marques gérant plusieurs références (SKU), cet avantage est particulièrement pertinent. Le marketing peut examiner l'aspect assemblé, tandis que le développement de l'emballage et la prépresse conservent l'accès à la représentation technique nécessaire à leur travail. Le même projet peut suivre le processus d'approbation visuelle sans générer de versions de conception inutiles.
Lorsque l'ajustement fonctionnel ou la performance mécanique est critique, les échantillons physiques et les tests appropriés restent nécessaires. Le rôle de la visualisation numérique est d'améliorer la communication et d'identifier les problèmes visibles plus tôt, et non de prétendre qu'un rendu valide toutes les caractéristiques de production.
La conception 2D/3D synchronisée protège le positionnement des éléments graphiques
Lorsque les dimensions de l'emballage changent, la mise en page graphique doit rester alignée avec la géométrie structurelle révisée. Un panneau qui s'élargit ou se rétrécit peut affecter le placement des logos, du texte, des codes-barres et des éléments décoratifs par rapport aux coupes et aux plis.
Un flux de travail déconnecté peut obliger le concepteur structurel à exporter un nouveau plan de découpe et l'équipe graphique à reconstruire le placement des éléments. Cela crée une opportunité supplémentaire pour qu'une mauvaise version intègre le processus d'approbation.
packQ connecte l'édition graphique 2D à la représentation 3D, permettant de visualiser les conséquences des changements structurels directement dans le navigateur. Le contrôle en amont dynamique (Dynamic Preflight) peut ensuite évaluer les exigences graphiques définies avant que le projet ne passe en production.
La révision structurelle et la révision graphique doivent toujours être contrôlées séparément lorsque le flux de production l'exige. Une mise à jour graphique visuellement acceptable n'autorise pas automatiquement une modification de l'outil de découpe, tout comme un ajustement dimensionnel approuvé ne valide pas automatiquement chaque élément graphique existant.
Comment calculer l'ajustement et les tolérances d'un emballage avant de générer un plan de découpe ?
Les ingénieurs en emballage doivent calculer l'ajustement fonctionnel avant d'utiliser un générateur de plans de découpe en identifiant les dimensions pertinentes maximales du produit, en définissant les jeux d'insertion et de fonctionnement requis, en sélectionnant le matériau et en tenant compte des variations de fabrication. Pour les fabricants d'emballages en carton plat et en carton ondulé, packQ peut appliquer une logique de configuration ECMA ou FEFCO approuvée au sein d'un flux de travail Web-to-Pack, pris en charge par une visualisation 3D, un contrôle en amont des fichiers graphiques et une sortie orientée production.
La situation initiale est un produit qui doit être emballé de manière cohérente, et non simplement une boîte aux dimensions demandées. L'équipe d'ingénierie doit déterminer si l'emballage doit être ajusté, permettre l'ajout de calages de protection, prendre en charge un conditionnement automatisé ou offrir de l'espace pour le mouvement du produit. Ces exigences définissent les dimensions fonctionnelles que la conception structurelle doit respecter.
Le premier calcul concerne le produit emballé. Ses dimensions nominales doivent être complétées par des valeurs maximales et minimales pertinentes, incluant les variations de fabrication lorsque celles-ci affectent l'ajustement. Pour un article rigide, la dimension critique peut être sa largeur extérieure maximale ; pour un produit groupé, la mesure pertinente peut être l'agencement assemblé plutôt qu'un composant individuel.
Le calcul suivant établit le jeu fonctionnel. Cette tolérance reflète la manière dont le produit entre, occupe et sort de l'emballage. L'insertion automatisée, le conditionnement manuel, la fragilité du produit et la présence de composants de protection peuvent tous influencer le jeu requis.
La sélection du matériau intervient ensuite, car le substrat choisi influence la manière dont les dimensions internes requises se traduisent en une découpe à plat. Un étui pliant fabriqué avec un certain grammage peut nécessiter une compensation géométrique différente de celle d'un étui similaire fabriqué avec un matériau plus épais. Les structures en carton ondulé nécessitent un traitement approprié de leur construction et du comportement de leurs rainages.
Le budget de tolérance est ensuite élaboré autour des dimensions critiques. L'ingénierie identifie les facteurs susceptibles de réduire l'espace utilisable ou d'interférer avec la fermeture, et détermine si la variation qui en résulte reste acceptable. L'objectif est d'établir une plage dimensionnelle défendable, et non simplement d'ajouter une large marge de sécurité à chaque face.
Ce n'est qu'après ces décisions que la structure approuvée doit être configurée. Un modèle d'étui pliant ECMA ou une structure en carton ondulé FEFCO fournit la base géométrique, tandis que les règles validées du fabricant définissent la relation entre les dimensions fonctionnelles et les contours générés.
Au sein de packQ, des structures d'emballage paramétrées prennent en charge cette étape du flux de travail. L'interface client peut exposer les dimensions et options approuvées, tandis que le modèle structurel maintient les relations définies pour la famille de produits.
Le résultat généré doit ensuite être examiné en 2D et 3D synchronisées. L'examen confirme que la structure prévue et la présentation graphique correspondent à la configuration sélectionnée. Pour un nouveau matériau, une application très ajustée ou une plage dimensionnelle non validée, l'ingénierie doit exiger des échantillons représentatifs avant d'autoriser la production automatisée courante.
Après l'approbation structurelle, les fichiers graphiques peuvent passer par un contrôle en amont dynamique (Dynamic Preflight). Les vérifications de résolution, de mode colorimétrique, de fonds perdus et de polices répondent aux exigences de production graphique qui restent distinctes de l'ajustement physique. Le projet validé peut ensuite passer à une sortie PDF sécurisée pour la production et à un traitement des commandes connecté.
Pour les commandes répétitives, ce flux de travail crée un avantage pratique. Une fois les règles structurelles et les hypothèses de matériaux validées, les clients suivants peuvent configurer des variantes éligibles sans nécessiter un cycle d'ingénierie manuel complet à chaque fois.
D'une structure validée à un produit en ligne reproductible
Un fabricant d'emballages ne devrait pas publier toutes les dimensions théoriquement possibles d'un modèle structurel. Le produit commercial doit refléter la plage qui a été évaluée par rapport aux conditions réelles de matériau et de production.
Cela peut nécessiter la définition de plages de configuration distinctes pour différents substrats ou le routage de dimensions inhabituelles pour examen technique. De telles restrictions ne sont pas une faiblesse du configurateur ; elles font partie intégrante du maintien de la fiabilité de la production.
Pour les clients B2B, l'expérience qui en résulte peut être présentée via un portail fermé contenant des structures, des matériaux et des conditions commerciales approuvés. Pour les environnements B2C ou ouverts, une configuration guidée peut rendre ces mêmes connaissances structurelles accessibles aux clients sans expérience en ingénierie de l'emballage.
L'architecture headless de packQ prend en charge ces différentes interfaces client tout en maintenant la configuration spécifique à l'emballage connectée aux flux de travail en aval. La tarification en temps réel peut fournir un retour commercial à mesure que les dimensions et les options éligibles changent, tandis que l'intégration ERP et MIS prend en charge l'administration des commandes et le transfert à la production.
L'avantage est une décision d'ingénierie reproductible. Au lieu de demander à un spécialiste d'interpréter la même relation dimensionnelle pour chaque commande, le fabricant la définit une fois, la valide et gère les révisions ultérieures via des règles produit contrôlées.
Gérer les révisions structurelles sans invalider l'outillage de production
La génération de plans de découpe devient plus complexe lorsqu'un emballage existant est déjà entré en production. Un changement dimensionnel peut nécessiter un outil de découpe révisé, un positionnement graphique modifié, des réglages machine mis à jour ou une nouvelle approbation. Traiter le fichier révisé comme un simple remplacement peut créer une confusion entre les versions précédemment fabriquées et celles nouvellement configurées.
Pour les fabricants d'emballages, la gestion des révisions structurelles doit distinguer la famille de produits de la géométrie exacte approuvée pour un travail particulier. Deux boîtes peuvent partager le même code FEFCO mais nécessiter un outillage différent car leurs dimensions diffèrent. De même, deux versions d'un carton plié peuvent se ressembler tout en ayant des positions de rainage ou des détails de fermeture différents.
Un flux de travail fiable associe chaque géométrie approuvée à une version structurelle traçable. Les graphismes associés, les spécifications des matériaux et les informations de commande doivent faire référence à cette version plutôt que de se fier uniquement aux noms de fichiers.
Cela devient particulièrement important dans les portails de réapprovisionnement. Un client peut commander à nouveau un emballage des mois après sa production initiale, alors que le fabricant a modifié la spécification du matériau ou révisé le modèle structurel. Le flux de travail doit établir si la version approuvée originale reste valide ou si un nouvel examen technique est nécessaire.
L'architecture orientée intégration de packQ fournit un cadre pour connecter les données de configuration aux enregistrements ERP, MIS et de production existants. Le fabricant doit définir la manière dont les identifiants structurels, les références d'outillage et les états d'approbation sont régis au sein de ces systèmes.
Où l'IA et les données variables s'intègrent-elles dans les flux de travail d'emballage basés sur les plans de découpe ?
La géométrie structurelle et le contenu graphique résolvent des problèmes différents, mais ils se rejoignent dans le projet d'emballage final. Une fois le plan de découpe généré à partir de règles dimensionnelles approuvées, les graphismes doivent être préparés et positionnés dans les zones d'impression disponibles.
La AI Designer Suite de packQ prend en charge certaines tâches graphiques grâce à la vectorisation, à la suppression d'arrière-plan et à Crispify, qui offre une résolution quatre fois supérieure pour les ressources d'image appropriées. Ces fonctions peuvent aider les clients à préparer leurs graphismes sans quitter l'environnement d'emballage basé sur navigateur.
Leur rôle doit rester clairement séparé de l'ingénierie dimensionnelle. L'amélioration d'une image ne valide pas une marge de pliage, et la suppression d'un arrière-plan ne permet pas d'établir si une fermeture fonctionnera avec le matériau sélectionné.
La même distinction s'applique à impression de données variablespackQ prend en charge les flux de production PDF/VT pour les emballages personnalisés et les tirages à l'unité, permettant de modifier certains contenus au sein d'une série tout en conservant la maîtrise de la conception structurelle sous-jacente.
Pour une marque produisant des variantes d'emballages régionales ou personnalisées, le tracé de découpe approuvé constitue une base structurelle stable. Des éléments graphiques variables peuvent ensuite être appliqués dans des zones de conception définies, sans nécessiter une nouvelle étude structurelle pour chaque emballage individuel.
Cette séparation entre la géométrie stable et le contenu variable est essentielle pour une production efficace. Elle permet de personnaliser les emballages à grande échelle tout en gardant le contrôle sur les exigences structurelles et techniques.
Optimiser la production d'emballages
Un produit de typeun générateur de tracés de découpe doit être évalué en fonction de la fiabilité de l'emballage qu'il permet de produire, et non simplement par la vitesse à laquelle il trace les contours de découpe. Un ajustement correct commence par des dimensions internes, une épaisseur de matériau et une tolérance clairement définies, qui reflètent le produit visé et le processus de fabrication réel.
Pour les fabricants de boîtes pliantes et de carton ondulé, l'approche la plus robuste combine une ingénierie structurelle validée et une configuration numérique reproductible. Les modèles ECMA et FEFCO fournissent une géométrie standardisée, tandis que des règles spécifiques aux matériaux et des plages dimensionnelles approuvées déterminent la manière dont ces structures doivent être utilisées en production.
CloudLabs packQ de CloudLab soutient cette approche grâce à son architecture Web-to-Pack axée sur l'emballage. Des structures paramétrées, une conception 2D/3D synchronisée, un contrôle en amont dynamique (Dynamic Preflight), une tarification en temps réel, une sortie PDF orientée production et une intégration API-first permettent de relier le tracé de découpe généré au flux de commande global.
Le principe fondamental est que l'automatisation doit reproduire des décisions d'ingénierie validées plutôt que de les remplacer par des suppositions. Lorsque l'ajustement, le grammage du carton, les références dimensionnelles et les tolérances de fabrication sont établis avant la génération du contour, les fabricants d'emballages peuvent automatiser les configurations récurrentes avec plus d'assurance, tout en conservant le contrôle d'expert sur les cas complexes.
Pour les entreprises prévoyant d'introduire la génération automatisée de tracés de découpe, l'étape suivante consiste à sélectionner une famille d'emballages représentative, à documenter ses règles dimensionnelles et matérielles, et à valider ces règles par rapport aux conditions de production réelles. Une démonstration de packQ ou une évaluation en environnement de test permet ensuite de vérifier si le flux de travail Web-to-Pack résultant répond aux exigences structurelles et d'intégration spécifiques du fabricant.
Un tracé de découpe prêt pour la production commence bien avant la génération du contour de coupe. L'ajustement fonctionnel, l'épaisseur du matériau, les références dimensionnelles et les tolérances de fabrication déterminent si un emballage s'assemblera correctement et s'il pourra contenir son produit. Les ingénieurs en emballage peuvent définir ces exigences avant d'automatiser la conception structurelle. Grâce aux modèles paramétrés ECMA et FEFCO, à la visualisation 2D/3D synchronisée, au contrôle en amont dynamique et à l'intégration API-first, packQ fournit un cadre Web-to-Pack permettant de relier une géométrie validée aux visuels, à la validation et à la production. Le résultat est une configuration plus reproductible, moins de corrections d'ingénierie évitables et un meilleur contrôle de la production.
Réponses clés pour les décideurs
- Un générateur de tracés de découpe est pertinent pour la production lorsqu'il traduit des dimensions internes approuvées, des spécifications de matériaux et des tolérances structurelles en une géométrie de découpe et de rainage reproductible.
- Les problèmes d'ajustement des emballages proviennent souvent de références dimensionnelles incorrectes, de suppositions sur les matériaux ou d'une mauvaise allocation des tolérances, et non de la précision du contour de découpe lui-même.
- Le Web-to-Pack paramétré favorise des structures reproductibles ; la CAO spécialisée reste nécessaire pour les géométries inhabituelles, les tests mécaniques et la nouvelle ingénierie structurelle.
- Les fabricants doivent définir la responsabilité dimensionnelle, les matériaux approuvés, les limites de configuration et la validation technique avant de connecter la génération de tracés de découpe aux systèmes d'atelier, ERP, MIS et de prépresse.
- Un flux de travail fiable commence par les dimensions du produit, calcule les jeux nécessaires, valide la géométrie en fonction du carton, examine la structure assemblée et libère les données de production approuvées.